দ্রুত উত্তর
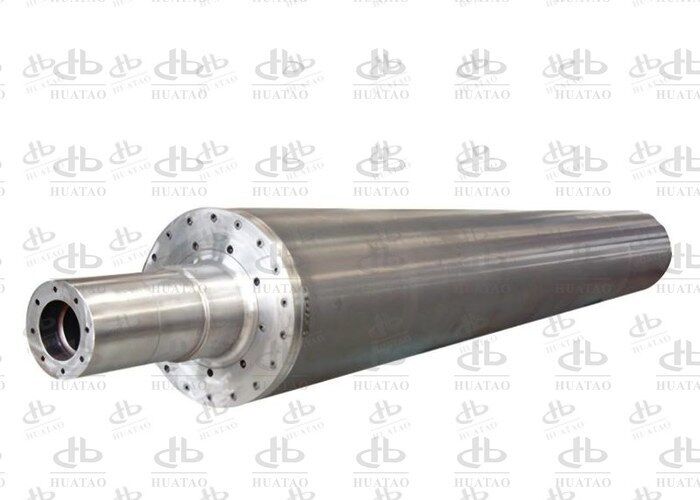
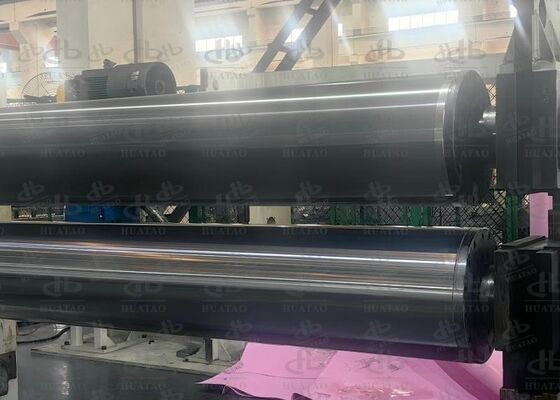
ক্যালেন্ডার করা নন-ওভেনে চকচকে দাগ এবং পোড়া দাগ উভয়ই ওয়েবের পৃষ্ঠে শক্তির মাত্রার ত্রুটি। চকচকে ভাব দেখা দেয় যখন পৃষ্ঠের ফাইবার গলে যায়, প্রবাহিত হয় এবং সমতলভাবে চাপা পড়ে; পোড়া দাগ দেখা দেয় যখন একই পৃষ্ঠ গলে যাওয়া থেকে জারণে চলে যায়। একটি ক্যালেন্ডার নিপে ওয়েব মাত্র ২-৫ মিলিসেকেন্ডের জন্য সংস্পর্শে থাকে এবং তাপ ১৩-২০ মাইক্রোমিটার পর্যন্ত প্রবেশ করে, তাই ফলাফল তিনটি চলক দ্বারা নির্ধারিত হয়: যোগাযোগের লাইনে স্টিলের তাপমাত্রা, স্থানীয় যোগাযোগের চাপ এবং থাকার সময়। ক্রস-ফেস প্রোফাইলকে ±১.৫ ডিগ্রি সেলসিয়াসের মধ্যে রাখুন, ক্রাউনকে প্রকৃত লাইন ফোর্সের সাথে মেলান এবং স্টপের সময় নিপ খোলা রাখুন — ত্রুটি সাধারণত এক শিফটের মধ্যে অদৃশ্য হয়ে যায়।
মূল বিষয়
• চকচকে ভাব একটি অপটিক্যাল পৃষ্ঠের পরিবর্তন; এটি নিজে কাঠামোগত অতিরিক্ত বন্ধনের প্রমাণ দেয় না। ছিঁড়ে যাওয়া এবং প্রসারণ পরীক্ষা এটি নির্ধারণ করে।
• ±২ ডিগ্রি সেলসিয়াসের বেশি ক্রস-ফেস বিচ্যুতি একটি পর্যবেক্ষণ; ±৪ ডিগ্রি সেলসিয়াসের বেশি হলে এটি একটি দৃশ্যমান ব্যান্ডের কারণ।
• ২,৫০০ মিমি মুখের উপর ০.০৩ মিমি ক্রাউন ত্রুটি প্রান্তের নিপ চাপকে বন্ধন সীমার নিচে নামিয়ে দিতে পারে।
• লাইন স্পিড দ্বিগুণ হলে থাকার সময় অর্ধেক হয়ে যায়, তাই তাপমাত্রা সংশোধনের জন্য অপারেটররা সাধারণত যে পরিমাণ ব্যবহার করে তা বেশি এবং পরবর্তী ত্রুটি তৈরি করে।
• শেলের উপর কার্বনাইজড পলিমার অন্তরক হিসাবে কাজ করে, চারপাশের স্টিলের চেয়ে বেশি গরম হয় এবং ওয়েবে একটি আয়নার প্রতিচ্ছবি তৈরি করে।
• বন্ধ নিপ এবং গরম রোল সহ একটি স্টপ একটি পোড়া প্যাচ তৈরি করে যা একটি রোলের পরিধিকে ঠিকভাবে মেলে।
• অভিন্নতা, লোডের সময় ক্রাউন, গরম রানআউট এবং ভারসাম্য রোলের সাথে পাঠানো নথি দ্বারা যাচাইকৃত ক্রয় আদেশে অন্তর্ভুক্ত করা উচিত।
সারসংক্ষেপ সারণী: ত্রুটি স্বাক্ষর এবং প্রথম পরীক্ষা
| স্বাক্ষর |
সীমানা |
অবস্থান |
সম্ভাব্য প্রক্রিয়া |
প্রথম পরীক্ষা |
| সাটিন ব্যান্ড |
২০-৫০ মিমি জুড়ে ম্লান হয়ে যায় |
নির্দিষ্ট লেন বা উভয় প্রান্ত |
ক্রস-ফেস তাপমাত্রা বিচ্যুতি |
ইনফ্রারেড স্ক্যান ৩-৫ আরপিএম এ |
| চকচকে ভাব, শক্ত প্রান্ত |
স্পষ্ট, অনুভবযোগ্য |
নির্দিষ্ট, প্রায়শই তির্যক |
বলিরেখা, চাপের স্পাইক, বিদেশী চিপ |
নিপ ইম্প্রেশন, ওয়েব পাথ |
| প্যাটার্ন-আকৃতির চকচকে ভাব |
প্যাটার্ন অনুসরণ করে |
প্যাটার্নের সাথে পুনরাবৃত্তি হয় |
ক্ষয়প্রাপ্ত ল্যান্ড এলাকা |
তির্যক আলোতে প্যাটার্নের গভীরতা |
| পর্যায়ক্রমিক প্যাচ |
স্পষ্ট |
প্রতি বিপ্লবে একবার |
শেল ক্ষতি, জমা, তাপীয় রানআউট |
গরম রানআউট পরিমাপ |
| সম্পূর্ণ প্রস্থে হলুদাভ |
স্পষ্ট, নিপ আকৃতির |
সম্পূর্ণ বা আংশিক প্রস্থ |
বন্ধ নিপ সহ স্ট্যান্ডবাই |
উৎপাদন স্টপ লগ |
| লেনে গাঢ় দাগ |
ছোট, অনিয়মিত |
নির্দিষ্ট লেন |
কার্বনাইজড বিল্ডআপ |
৬০-৮০ ডিগ্রি সেলসিয়াসে ভিজ্যুয়াল চেক |
সংজ্ঞা
একটি চকচকে ত্রুটি হল স্থানীয়ভাবে প্রতিফলনের বৃদ্ধি, যা একটি রেফারেন্স নমুনার তুলনায় ৬০ ডিগ্রি গ্লস ইউনিটে বৃদ্ধি হিসাবে পরিমাপযোগ্য, যা নিপে ফাইবার সমতলকরণ, ফিল্ম গঠন বা প্যাটার্ন স্থানান্তরের কারণে ঘটে। একটি পোড়া ত্রুটি হল রঙের পরিবর্তন — হলুদ, অ্যাম্বার, বাদামী বা কালো — ভঙ্গুরতা সহ, যা তাপীয় জারণ বা চেইন বিভাজনের কারণে ঘটে, কখনও কখনও রোল থেকে স্থানান্তরিত কার্বনাইজড অবশিষ্টাংশ সহ। চকচকে ভাব হল পৃষ্ঠের পুনর্গঠন; পোড়া হল রাসায়নিক অবক্ষয়।
কার্যপ্রণালী
বন্ধন শক্তি হল যোগাযোগের তাপমাত্রা, যোগাযোগের চাপ এবং যোগাযোগের সময়ের গুণফল। যোগাযোগের সময় হল নিপের প্রস্থকে লাইন স্পিড দ্বারা ভাগ করা: ১৫০ মিটার/মিনিটে একটি ৮ মিমি নিপ ৩.২ মিলিসেকেন্ড দেয় এবং ৩০০ মিটার/মিনিটে এটি ১.৬ মিলিসেকেন্ড দেয়। তাপ প্রায় ডিফিউসিভিটি × সময়ের বর্গমূল দ্বারা ছড়িয়ে পড়ে, যা পলিওলিফিনগুলির জন্য ০.১ মিমি²/সেকেন্ডে ৩.২ মিলিসেকেন্ডে প্রায় ১৮ মাইক্রোমিটার এবং ১.৬ মিলিসেকেন্ডে ১২.৬ মাইক্রোমিটার — একটি ২ ডেনিয়ার ফাইবার প্রায় ১৭ মাইক্রোমিটার জুড়ে থাকে।
শুধুমাত্র রোলের সংস্পর্শে থাকা ফাইবারগুলির বাইরের স্তর বন্ধন তাপমাত্রায় পৌঁছায়। তাই বন্ধন ওয়েবের গড় তাপমাত্রার উপর নয়, রোলের পৃষ্ঠের উপর নির্ভর করে এবং পৃষ্ঠের তাপমাত্রা বা যোগাযোগের চাপের যেকোনো স্থানীয় পরিবর্তন সরাসরি বন্ধনের গুণমান এবং উপস্থিতিতে পরিবর্তনের আকারে দেখা যায়। "বন্ধ নয়" এবং "চকচকে" এর মধ্যে শক্তির উইন্ডো প্রায়শই স্থির থাকার সময় পৃষ্ঠের তাপমাত্রার মাত্র ১০-১৫ ডিগ্রি সেলসিয়াস হয়, এই কারণেই একটি সামান্য প্রোফাইল ত্রুটি একটি অন্যথায় গ্রহণযোগ্য রোলে একটি দৃশ্যমান ত্রুটি তৈরি করে।
সঠিক প্রোফাইল নিয়ন্ত্রণের সুবিধা
• উচ্চ প্রথম-মানের ফলন, কারণ ত্রুটিগুলি বাছাই করার পরিবর্তে উৎস থেকে সরানো হয়।
• একটি বিস্তৃত প্রক্রিয়া উইন্ডো, তাই গতির পরিবর্তনগুলির জন্য রেসিপি পুনরায় লেখার প্রয়োজন হয় না।
• দীর্ঘ পরিষ্কারের বিরতি, কারণ অভিন্ন পৃষ্ঠের তাপমাত্রা স্থানীয় অবক্ষয় হ্রাস করে।
• কম শক্তি ব্যবহার, কারণ একটি অভিন্ন রোল একটি ঠান্ডা প্রান্ত মাস্ক করার জন্য একটি উন্নত সেটপয়েন্ট প্রয়োজন হয় না।
• প্রতিটি পরবর্তী রক্ষণাবেক্ষণ সিদ্ধান্তের জন্য একটি নথিভুক্ত বেসলাইন।
প্রয়োগ এবং সংবেদনশীলতা
স্বাস্থ্যবিধি স্পানবন্ড এবং এসএমএস চকচকে ভাবের প্রতি সবচেয়ে সংবেদনশীল কারণ ত্রুটিটি ভোক্তার কাছে দৃশ্যমান। মেডিকেল কাপড় সরাসরি বিবর্ণতা প্রত্যাখ্যান করে। পরিস্রাবণ মিডিয়া ভেদযোগ্যতার মাধ্যমে প্রতিক্রিয়া জানায়, কারণ একটি চকচকে প্যাচের ছিদ্রCollapsed হয়ে গেছে। জিওটেক্সটাইলগুলি উপস্থিতির ভিন্নতা সহ্য করে তবে কম গতিতে পোড়ার জন্য ঝুঁকিপূর্ণ যেখানে থাকার সময় দীর্ঘ হয়। স্বয়ংচালিত অভ্যন্তরীণ গ্রেডগুলি সমাপ্ত অংশে রঙের অমিলের হিসাবে প্যাটার্ন চকচকে ভাবের ভিন্নতা পড়ে।
উপাদান তুলনা
| বিকল্প |
পৃষ্ঠের তাপমাত্রা |
অভিন্নতা |
শক্তি |
সীমাবদ্ধতা |
| তেল-গরম স্টিল রোল |
২৫০ ডিগ্রি সেলসিয়াস পর্যন্ত |
±২-৩ ডিগ্রি সেলসিয়াস |
স্থিতিশীল, উচ্চ তাপীয় ভর |
ধীর গরম হওয়া, প্রান্তের ক্ষতি |
| ইনডাকশন-গরম রোল |
২৭৫ ডিগ্রি সেলসিয়াস পর্যন্ত |
±১-১.৫ ডিগ্রি সেলসিয়াস জোনড |
দ্রুত প্রতিক্রিয়া, জোন নিয়ন্ত্রণ |
নিয়ন্ত্রণের জটিলতা |
| কার্টিজ বা রড হিটার |
২০০ ডিগ্রি সেলসিয়াস পর্যন্ত |
±৪-৬ ডিগ্রি সেলসিয়াস |
কম মূলধন, রেট্রোফিট |
প্রশস্ত মুখের উপর অসম |
| হার্ড ক্রোম শেল |
— |
— |
পরিধান প্রতিরোধ, মেরামতযোগ্য |
অতিরিক্ত পালিশ করা হলে চকচকে হয় |
| সিরামিক প্রলিপ্ত শেল |
— |
— |
অ্যান্টি-স্টিক, উচ্চ পরিধান প্রতিরোধ |
উচ্চ খরচ, বিশেষজ্ঞ মেরামত |
| রাবার বা পিইউ কাউন্টার রোল |
— |
— |
সমান নিপ, প্যাটার্ন রক্ষা করে |
পরিধান এবং কঠোরতা বিচ্যুতি |
প্রয়োগ তুলনা
| প্রয়োগ |
প্রভাবশালী ত্রুটি |
অগ্রাধিকার স্পেসিফিকেশন |
মাধ্যমিক |
| স্বাস্থ্যবিধি স্পানবন্ড |
প্রান্তের চকচকে ব্যান্ড |
অভিন্নতা ±১.৫ ডিগ্রি সেলসিয়াস |
লোডের সময় ক্রাউন |
| মেডিকেল এসএমএস |
পোড়া দাগ |
পৃষ্ঠের পরিচ্ছন্নতা, অ্যান্টি-স্টিক |
পরিষ্কারের প্রোটোকল |
| ফিল্টারেশন মিডিয়া |
চকচকে প্যাচ |
নিপ অভিন্নতা, ল্যান্ড নিয়ন্ত্রণ |
প্যাটার্নের গভীরতা |
| স্পানলেস |
প্যাটার্ন চকচকে ভাব, ড্রাম মার্ক |
ড্রাম কনসেন্ট্রিসিটি |
ওয়েব টেনশন |
| জিওটেক্সটাইল |
কম গতিতে পোড়া |
থাকার সময় ব্যবস্থাপনা |
গরম করার প্রতিক্রিয়া |
| স্বয়ংচালিত অভ্যন্তরীণ |
চকচকে অমিল |
সম্পূর্ণ-প্রস্থ অভিন্নতা |
ফিনিস সামঞ্জস্য |
নির্বাচন নির্দেশিকা
১.কার্যকরী প্রস্থ বনাম মুখের প্রস্থ।প্রান্তের প্রভাবগুলি সেই মার্জিনে থাকে; মুখের প্রস্থ অবশ্যই ট্রিম এলাউয়েন্স দ্বারা কার্যকরী প্রস্থকে অতিক্রম করতে হবে। ওয়েবের সমান প্রশস্ত একটি রোল সর্বদা প্রান্তে গরম চলবে।
২.তাপমাত্রা এবং গরম হওয়ার হার।ইনডাকশন কয়েক মিনিটের মধ্যে প্রতিক্রিয়া জানায়; তেল সিস্টেমগুলির তাপীয় শক এড়াতে নিয়ন্ত্রিত ওয়ার্ম-আপ প্রয়োজন।
৩.লাইন ফোর্স N/mm এ।মোট ফোর্সে রূপান্তর করুন এবং নিশ্চিত করুন যে শেল, বিয়ারিং এবং ক্রাউন এটির জন্য রেট করা হয়েছে। তাপীয় বন্ধনের জন্য একটি "ইনডাকশন ক্যালেন্ডার রোল" ক্রাউন অঙ্কন সহ আসা উচিত।৪.কাউন্টার রোল প্রকার।
একটি আচ্ছাদিত কাউন্টার রোল নিপকে প্রশস্ত করে এবং চাপকে সমান করে তবে কঠোরতার বিচ্যুতি এবং একটি তাপমাত্রা সীমা তৈরি করে।৫.খোদাই করা বা সাধারণ।
খোদাই করা শেলগুলির জন্য ল্যান্ড শতাংশ, গভীরতা এবং খোদাইয়ের পরে আবরণ নির্দিষ্ট করা প্রয়োজন — প্যাটার্নের বিকল্পগুলির জন্য "এমবসিং ক্যালেন্ডার রোল" পরিসীমা দেখুন।৬.নথি।তাপীয় মানচিত্র গরম, রেট করা লোডে নিপ ইম্প্রেশন, রানআউট চার্ট গরম, ব্যালেন্স রিপোর্ট, উপাদান সার্টিফিকেট।সংগ্রহ নির্দেশিকা
আপনি যে ত্রুটিটি প্রতিরোধ করছেন তা উল্লেখ করুন, কেবল মাত্রা নয়। "ক্যালেন্ডার রোল, ২,৬০০ মিমি মুখ" একটি কমোডিটিকে আমন্ত্রণ জানায়; "তাপীয় বন্ধন ক্যালেন্ডার রোল, ২,৫০০ মিমি কার্যকরী প্রস্থ, ৮০ N/mm লাইন ফোর্স, ১৯০ ডিগ্রি সেলসিয়াস পৃষ্ঠ, তাপমাত্রায় ±১.৫ ডিগ্রি সেলসিয়াস ক্রস-ফেস অভিন্নতা, অঙ্কন অনুসারে ক্রাউন, TIR ≤০.০২ মিমি গরম, ৩৫০ মিমি/মিনিটে G2.5" একটি প্রকৌশলী পণ্যকে আমন্ত্রণ জানায়।গ্রহণ পরীক্ষাগুলির নাম দিন এবং কারা সেগুলি পর্যবেক্ষণ করে। অভিন্নতা স্থির অবস্থায়, উৎপাদন তাপমাত্রায়, রোল ৩-৫ আরপিএম ঘুরছে, মুখের উপর কমপক্ষে ২০টি পয়েন্টে এবং উভয় প্রান্তে প্রদর্শিত হয়। নিপ ইম্প্রেশন রেট করা লোডে কাউন্টার রোল লাগানো অবস্থায় নেওয়া হয়। রানআউট তাপমাত্রায় রেকর্ড করা হয়। ব্যালেন্স গ্রেড সর্বোচ্চ অপারেটিং গতি নির্দেশ করে।লিখিতভাবে রিলিজ কৌশল জিজ্ঞাসা করুন: আবরণের প্রকার এবং পুরুত্ব, পরিষ্কারের সরঞ্জাম, দ্রাবক সামঞ্জস্যতা, পরিষ্কারের তাপমাত্রা। জিজ্ঞাসা করুন শেলটি কতবার পুনরায় গ্রাইন্ড করা যেতে পারে স্পেসিফিকেশনের নিচে আবরণের পুরুত্ব বা কেস গভীরতা পড়ার আগে। খুচরা যন্ত্রাংশের তালিকা জিজ্ঞাসা করুন, কারণ একটি ক্যালেন্ডার রোল কেবল তার দুর্বলতম আনুষাঙ্গিক হিসাবে উপলব্ধ।
অবশেষে, একটি কমিশনিং চেকলিস্টের অনুরোধ করুন — তাপীয় মানচিত্র, ইম্প্রেশন, রানআউট, প্রথম-প্রবন্ধের চকচকে রিডিং। বেশিরভাগ নতুন রোল যা কম পারফর্ম করে তা পুরানো ক্রাউন অনুমান এবং পুরানো সেন্সর অফসেট সহ ইনস্টল করা হয়।
ব্যর্থতা বিশ্লেষণ
লক্ষণ
প্রক্রিয়া
প্রমাণ
পদক্ষেপ
| প্রান্তের চকচকে ব্যান্ড |
কেন্দ্রের তাপমাত্রার উপরে প্রান্ত অঞ্চল |
ইনফ্রারেড মানচিত্র প্রান্তগুলি ৫-১০ ডিগ্রি সেলসিয়াস গরম দেখায় |
প্রান্তের সেটপয়েন্ট হ্রাস করুন, যাচাই করুন |
| একটি লেনে চকচকে ভাব |
স্থানীয় চাপ উচ্চ বিন্দু |
ইম্প্রেশন ভারী রেখা দেখায় |
পুনরায় গ্রাইন্ড করুন, পুনরায় ক্রাউন করুন |
| পুনরাবৃত্ত প্যাচ |
জমা, ডেন্ট, তাপীয় রানআউট |
ব্যবধান পরিধির সমান |
পরিষ্কার করুন, গরম অবস্থায় পরিদর্শন করুন, পুনরায় গ্রাইন্ড করুন |
| তির্যক ভাঁজ |
ভাঁজ দ্বিগুণ পুরুত্ব |
আপস্ট্রিম ওয়েব পাথ পরীক্ষা |
সঠিক টান এবং স্প্রেডার |
| স্টপের পরে বাদামী প্যাচ |
স্ট্যান্ডবাই হিট সোক |
স্টপ লগ |
নিপ খুলুন, ১২০ ডিগ্রি সেলসিয়াস পর্যন্ত ঠান্ডা করুন |
| সম্পূর্ণ প্রস্থে হলুদাভ |
অবক্ষয়ের পরিসরের উপরে মুখ |
সেন্সর অফসেট পরীক্ষা |
পুনরায় ক্যালিব্রেট করুন, সেটপয়েন্ট হ্রাস করুন |
| গতির পরিবর্তনের পরে চকচকে ভাব |
থাকার সময় বৃদ্ধি |
থাকার সময় গণনা |
গতি প্রতি রেসিপি লক করুন |
| রক্ষণাবেক্ষণ নির্দেশিকা |
প্রতি শিফট: |
তির্যক আলোতে শেল পরিদর্শন করুন, একটি সামঞ্জস্যপূর্ণ দ্রাবক দিয়ে ৬০-৮০ ডিগ্রি সেলসিয়াসে মুছুন, নিশ্চিত করুন যে স্টপের সময় নিপ খোলে, একটি হ্যান্ডহেল্ড রেফারেন্সের বিপরীতে ডিসপ্লে যাচাই করুন। |
সাপ্তাহিক: |
লিক এবং কম্পন জন্য ঘূর্ণমান জয়েন্ট পরীক্ষা করুন, চাপ ফিল্ম দিয়ে নিপ লোড ক্যালিব্রেশন যাচাই করুন, পাঁচটি অবস্থানে মুখের তাপমাত্রা রেকর্ড করুন, প্রান্ত ট্রিম গুণমান পরিদর্শন করুন।
মাসিক:তাপমাত্রায় সম্পূর্ণ ইনফ্রারেড মানচিত্র, চারটি স্টেশনে রানআউট, বিয়ারিং কম্পন বর্ণালী, ত্রুটির সংখ্যার বিপরীতে পরিষ্কারের বিরতির পর্যালোচনা।
বার্ষিক:নিপ ইম্প্রেশন থেকে ক্রাউন যাচাইকরণ, আবরণের পুরুত্ব পরিমাপ, ব্যালেন্স চেক, এবং পরিমাপ করা রানআউট প্রবণতার উপর ভিত্তি করে একটি পুনরায় গ্রাইন্ড সিদ্ধান্ত।
কেস স্টাডি: একটি ৩.২ মিটার স্পানবন্ড লাইনে একটি ৪০ মিমি প্রান্ত ব্যান্ড২৮০ মিটার/মিনিটে ১৮ জিএসএম স্পানবন্ড চালিত একটি স্বাস্থ্যবিধি উৎপাদক উভয় প্রান্তে ৪০ মিমি চকচকে ব্যান্ডের রিপোর্ট করেছে। চকচকে ভাব কেন্দ্রের চেয়ে ১১ ইউনিট বেশি ছিল, প্রান্তের প্রসার্য শক্তি কেন্দ্রের চেয়ে ১৪% বেশি ছিল এবং প্রান্তের ছিঁড়ে যাওয়া ২০% কম ছিল। পৃষ্ঠ-ত্রুটি স্ক্র্যাপ ৪.১% এ ছিল।
১৯০ ডিগ্রি সেলসিয়াসে একটি ইনফ্রারেড মানচিত্র দেখিয়েছে যে বাইরের ১২০ মিমি ৯ ডিগ্রি সেলসিয়াস গরম ছিল। ৭০ N/mm এ একটি নিপ ইম্প্রেশন দেখিয়েছে যে প্রান্তের চাপ কেন্দ্রের চেয়ে ১২% কম ছিল — একটি হালকা লোডের জন্য কাটা একটি ক্রাউন। প্রান্তের অঞ্চলগুলি ৮ ডিগ্রি সেলসিয়াস দ্বারা হ্রাস করা হয়েছিল, শেলটি প্রকৃত লাইন ফোর্সের জন্য পুনরায় ক্রাউন করা হয়েছিল এবং একই লেনগুলিতে জমা পাওয়া যাওয়ার পরে পরিষ্কারের বিরতি ২৪ থেকে ৮ ঘন্টা পর্যন্ত কাটা হয়েছিল।প্রথম উৎপাদন দিনে চকচকে ডেল্টা ১১ থেকে ৩ ইউনিটে নেমে আসে, প্রান্ত-থেকে-কেন্দ্রের প্রসার্য বিস্তার ৪% এ সংকীর্ণ হয় এবং চার সপ্তাহে স্ক্র্যাপ ০.৯% এ নেমে আসে। রেজিন, গতি এবং প্যাটার্ন অপরিবর্তিত ছিল।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
১. শক্তি সমস্যা ছাড়াই কি চকচকে ভাব দেখা দিতে পারে?
হ্যাঁ। বন্ধন পয়েন্টগুলি সঠিক থাকলেও একটি হালকা চকচকে পৃষ্ঠ ঘটতে পারে, বিশেষ করে সূক্ষ্ম-ডেনিয়ার ওয়েবগুলিতে। প্রথমে ছিঁড়ে যাওয়া এবং প্রসারণ পরীক্ষা করুন; যদি অপরিবর্তিত থাকে, তবে সমস্যাটি কসমেটিক কিন্তু এখনও গ্রাহকের কাছে দৃশ্যমান।
২. কেন ত্রুটিটি কেবল একটি রানের শুরুতে দেখা দেয়?
শেল, কাউন্টার রোল এবং ওয়েব পাথ বিভিন্ন হারে স্থির তাপমাত্রায় পৌঁছায়, তাই প্রথম ৫০-২০০ মিটার ভিন্ন কার্যকর পৃষ্ঠের তাপমাত্রায় চলতে পারে। মুখ সেটপয়েন্টে ৩ ডিগ্রি সেলসিয়াসের মধ্যে না আসা পর্যন্ত নিপ খোলা রেখে গরম করুন।
৩. আমার সেটপয়েন্ট ১৬৩ ডিগ্রি সেলসিয়াস গলনাঙ্কের বিপরীতে ১৬৫ ডিগ্রি সেলসিয়াস। কেন পোড়া?
কারণ প্রদর্শিত মান যোগাযোগের পৃষ্ঠের তাপমাত্রা নয়। একটি জার্নাল-মাউন্টেড বা সাব-সারফেস সেন্সর সাধারণত ৬-১২ ডিগ্রি সেলসিয়াস কম পড়ে, যা প্রকৃত পৃষ্ঠকে প্রায় ১৭৫ ডিগ্রি সেলসিয়াসে রাখে। তিনটি অবস্থানে একটি যোগাযোগ থার্মোকাপল দিয়ে যাচাই করুন।
৪. আয়নার মতো ফিনিস কি চকচকে ভাব সৃষ্টি করে?
এটা করতে পারে। একটি খুব সূক্ষ্ম ফিনিস তাপ স্থানান্তর উন্নত করে কিন্তু গলিত পলিমারের আনুগত্য বাড়ায়, বিল্ডআপ এবং চকচকে ভাব স্থানান্তর বৃদ্ধি করে। একটি রিলিজ আবরণের সাথে ০.২-০.৩ মাইক্রোমিটারের একটি নিয়ন্ত্রিত Ra একটি ভাল আপস।
৫. আমি কীভাবে একটি ক্রাউন ত্রুটি এবং অসম গরম হওয়াকে আলাদা করব?
ক্রাউন ত্রুটিগুলি প্রতিসম হয়, উভয় প্রান্তকে সমানভাবে প্রভাবিত করে এবং জোন সেটপয়েন্ট পরিবর্তনের প্রতি সাড়া দেয় না। তাপীয় ত্রুটিগুলি কয়েক মিনিটের মধ্যে সাড়া দেয়। একটি নিপ ইম্প্রেশন একটি পরিমাপে তাদের আলাদা করে।
৬. পোড়া কি সবসময় রোলের দোষ?
না। অতিরিক্ত শুকনো ওয়েব, দূষিত পুনরায় গ্রাইন্ড এবং মাস্টারব্যাচ অ্যাগ্লোমারেটগুলি স্বাভাবিক পৃষ্ঠের তাপমাত্রায় পুড়ে যায়। যদি ত্রুটিটি রোলের অবস্থানের পরিবর্তে উপাদানের লট অনুসরণ করে, তবে রেজিন এবং ড্রায়ার দেখুন।
৭. স্টপের সময় কত তাপমাত্রা?
নরম হওয়ার বিন্দুর নিচে — পলিপ্রোপিলিন ওয়েবগুলির জন্য প্রায় ১২০ ডিগ্রি সেলসিয়াস, নিপ খোলা এবং রোলগুলি জগিং সহ। প্রকৃত শীথ পলিমারের জন্য যাচাই করুন, কারণ কোপিইটি শীথগুলি ১২০ ডিগ্রি সেলসিয়াসের অনেক নিচে নরম হয়।
৮. শেল কখন পুনরায় গ্রাইন্ড করা উচিত?
রানআউট প্রবণতার উপর, ক্যালেন্ডারের উপর নয়। যখন গরম TIR ০.০৩ মিমি অতিক্রম করে, বা জোনিং আর চকচকে ভাবের ভিন্নতা সংশোধন করতে পারে না, তখন একটি পুনরায় গ্রাইন্ড প্রয়োজন। অবশিষ্ট আবরণের পুরুত্ব ট্র্যাক করে প্রতিস্থাপনের পরিকল্পনা করুন।
উপসংহার
চকচকে ভাব এবং পোড়া মিলিসেকেন্ডে ওয়েবের পৃষ্ঠে নির্ধারিত হয়, যা তাদের রেসিপি সমস্যার চেয়ে স্পেসিফিকেশন সমস্যা করে তোলে। যে ক্রমটি কাজ করে: গরম অবস্থায় মুখের তাপমাত্রা ম্যাপ করুন, লোডে একটি নিপ ইম্প্রেশন নিন, একই নমুনার উপর চকচকে ভাব এবং ছিঁড়ে যাওয়া পরিমাপ করুন, তারপরে একটি চলক পরিবর্তন করুন এবং ফলাফল রেকর্ড করুন। প্রকৌশল পটভূমি "ইলেকট্রোম্যাগনেটিক ইন্ডাকশন হিটিং রোলস" গাইডে রয়েছে; প্রতিটি প্রক্রিয়া পর্যায়ের জন্য রোলের পরিসীমা "স্পানবন্ড ননওভেন রোলস" এবং "স্পানলেস ননওভেন রোলস" এর অধীনে তালিকাভুক্ত করা হয়েছে। যেখানে বিল্ডআপ তাপীয় প্রোফাইলের পরিবর্তে সমস্যা, সেখানে "সিরামিক কোটিং রোল" পৃষ্ঠ আনুগত্য আচরণ পরিবর্তন করে, একটি "ইনডাকশন হিট ক্যালেন্ডার রোল" স্টার্ট-আপে প্রতিক্রিয়া সময় হ্রাস করে এবং বৃহত্তর "ননওভেন ফ্যাব্রিক ইন্ডাস্ট্রি" বিভাগ সংলগ্ন প্রক্রিয়া পর্যায়গুলি কভার করে। হাইড্রোএনট্যাঙ্গলড ওয়েবগুলিতে প্যাটার্ন-সম্পর্কিত চকচকে ভাব সাধারণত "স্পানলেস ড্রাম" শেল বা ডাউনস্ট্রিম "এমবসিং রোল" থেকে উদ্ভূত হয়।
সম্পর্কিত পঠন
• পণ্যের পরিসীমা: "স্পানবন্ড ননওভেন রোলস", "ক্রোম ড্রাফটিং রোল", "সিলিন্ডার রোল"
• প্রক্রিয়া পটভূমি: "ননওভেন ফ্যাব্রিক ইন্ডাস্ট্রি", "ইন্ডাস্ট্রি ব্লগ"
• প্রশস্ত-মুখের অভিজ্ঞতা: "ক্রোম-প্লেটেড চিল রোলস: ৭.৪ মিটার বিওপিপি লাইন"

 আপনার বার্তাটি 20-3,000 টির মধ্যে হতে হবে!